اجزا دستگاه رول فرمینگ؛ کالبدشکافی فنی، نقش قطعات و راهنمای نگهداری
پاسخ سریع (Featured Snippet):
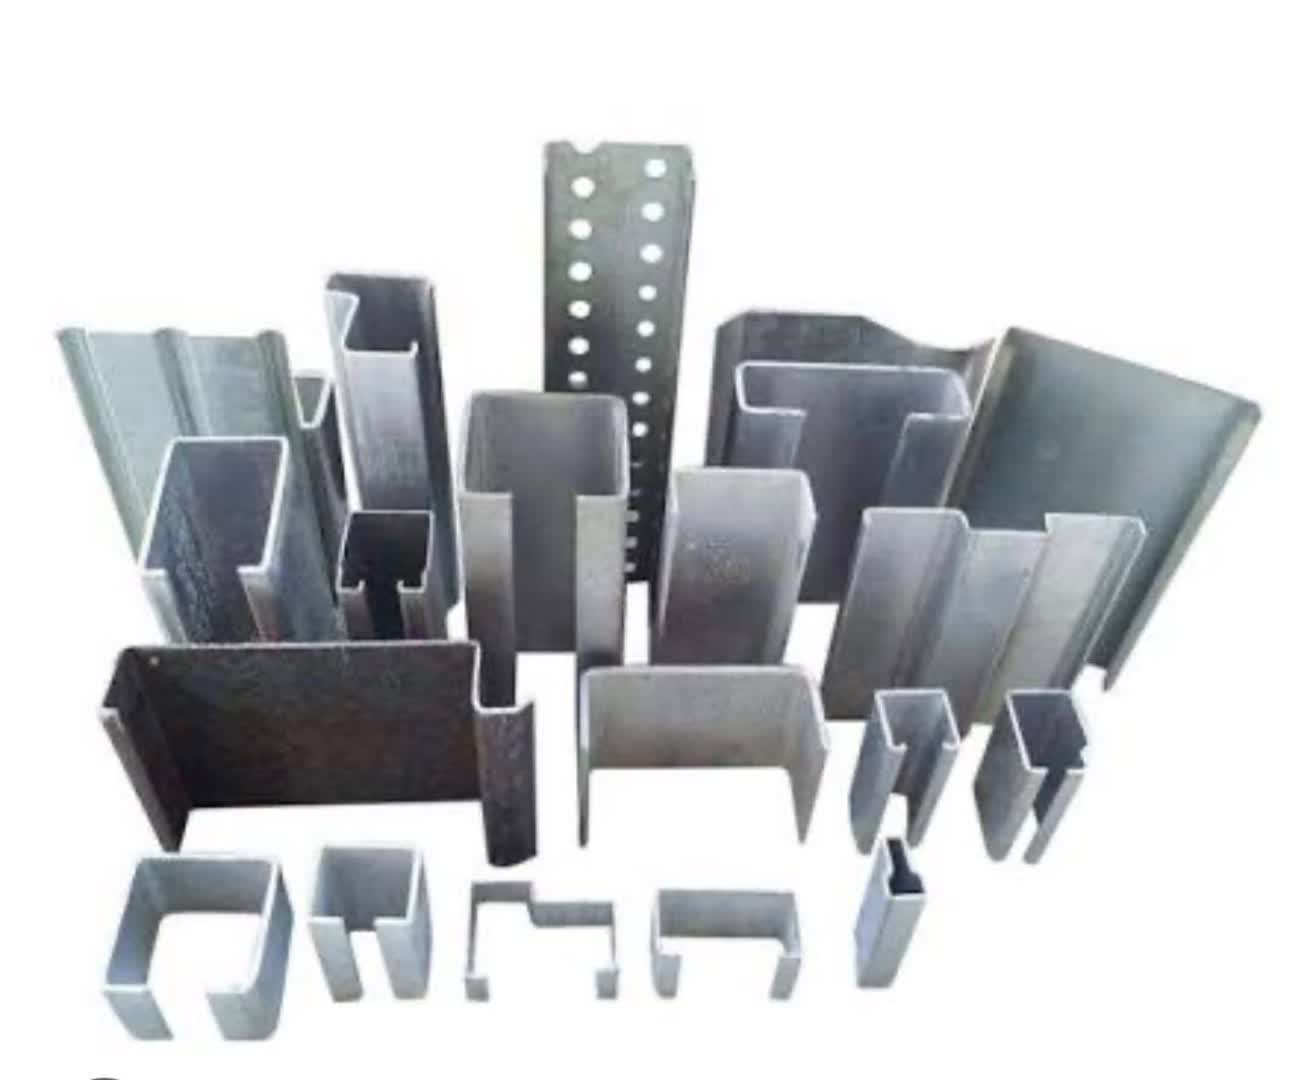
اجزا دستگاه رول فرمینگ شامل مجموعهای یکپارچه از واحدهای مکانیکی، هیدرولیکی و الکترونیکی است که رول ورق خام را طی یک فرایند شکلدهی پیوسته و سرد به پروفیلهای دقیق تبدیل میکند. مهمترین قطعات این خط عبارتاند از: سیستم کویلگیر (Uncoiler)، هدایتکننده و صافکننده ورق، ایستگاهها و غلتکهای فرمینگ (Rollers)، سیستم برش هیدرولیک (Cut-off)، پنل کنترل هوشمند (PLC) و میز تخلیه محصول نهایی (Run-out Table).
خرابیهای غیرمنتظره، تغییر فرم ناخواسته لبههای ورق و استهلاک زودهنگام تیغهها و غلتکها از چالشهای روزمره مدیران خطوط تولید صنایع فلزی است. ریشه بخش عمدهای از توقفهای خط تولید به عدم شناخت دقیق کارکرد اجزا دستگاه رول فرمینگ و تنظیم نادرست آنها برمیگردد. شناخت وظیفه دقیق هر ایستگاه نه تنها از تحمیل هزینههای سنگین تعمیرات جلوگیری میکند، بلکه امکان بهینهسازی سرعت خط و ارتقای کیفیت مقطع خروجی را برای کارگاه فراهم میسازد.
در این تحلیل مهندسی، آناتومی و ساختار دستگاه رول فرمینگ را ایستگاه به ایستگاه واکاوی کرده و ضمن بررسی اثر عملکردی هر بخش بر تلرانس نهایی ورق، برنامه نگهداری و چکلیست عیبیابی صنعتی هر قطعه را ارائه میدهیم.
سیستم آنکویلر دستگاه رول فرمینگ (Uncoiler / Decoiler)
فرایند فرمینگ با بارگذاری کویل آغاز میشود. وظیفه سیستم آنکویلر دستگاه رول فرمینگ، باز کردن پیوسته کلاف ورق با کشش یکنواخت و هدایت مستقیم آن به ایستگاههای شکلدهی است.
انواع کویلگیر و مکانیزم عملکرد
- آنکویلر دستی (مکانیکی): متناسب با کارگاههای با ظرفیت کویل پایین (تا ۳ تن). باز شدن فکها از طریق پیچ و مهره یا سیستم لنگ دستی انجام میپذیرد.
- آنکویلر هیدرولیک اتوماتیک: مجهز به منبسطکننده هیدرولیکی فکها برای مهار محکم قطر داخلی کویل، موتور هیدرولیک جهت باز کردن معکوس و سیستم کلافگیر بالا (Hold-down Arm) جهت جلوگیری از باز شدن ناگهانی ورقهای ضخیم (۵ تا ۱۵ تن).
| شاخص فنی | آنکویلر دستی | آنکویلر هیدرولیک |
|---|---|---|
| ظرفیت بارگذاری | ۱ تا ۳ تن | ۵ تا ۲۰ تن |
| کنترل کشش (Tensioning) | اصطکاکی ساده (لنت مکانیکی) | ترمز دیسکی پنوماتیک / هیدرولیک کنترل با PLC |
| سرعت خط | تا ۱۵ متر بر دقیقه | تا ۶۰ متر بر دقیقه |
| تأثیر بر خطای پروفیل | انحراف در ورودی ورق (Snaking) | تغذیه کاملاً خطی و هممحور |
نکته نگهداری پیشگیرانه: گریسکاری بیرینگهای شفت اصلی آنکویلر و کالیبراسیون سنسور چشمی تشخیص سرعت باز شدن کلاف مانع از جمع شدن ورق در دهانه ورودی و ضربه به استندهای اول میشود.
سیستم هدایت و صافکننده اولیه (Feeder & Straightener)
پیش از ورود ورق به مراحل تغییر فرم، رفع تنشهای داخلی کویل و حذف اثر انحنای طولی (Coil Set) الزامی است. این بخش شامل رولیکهای هدایت جانبی قابل تنظیم و ۴ تا ۷ غلطک سختکاریشده صافکننده است که موجهای ورق را به صفر میرساند. انحراف یک میلیمتری در این ایستگاه میتواند در انتهای خط به اعوجاج شدید مقطع (Camber / Twist) منجر شود.
قلب خط تولید: غلتکهای فرمینگ و استندها (Roll Tooling & Stands)
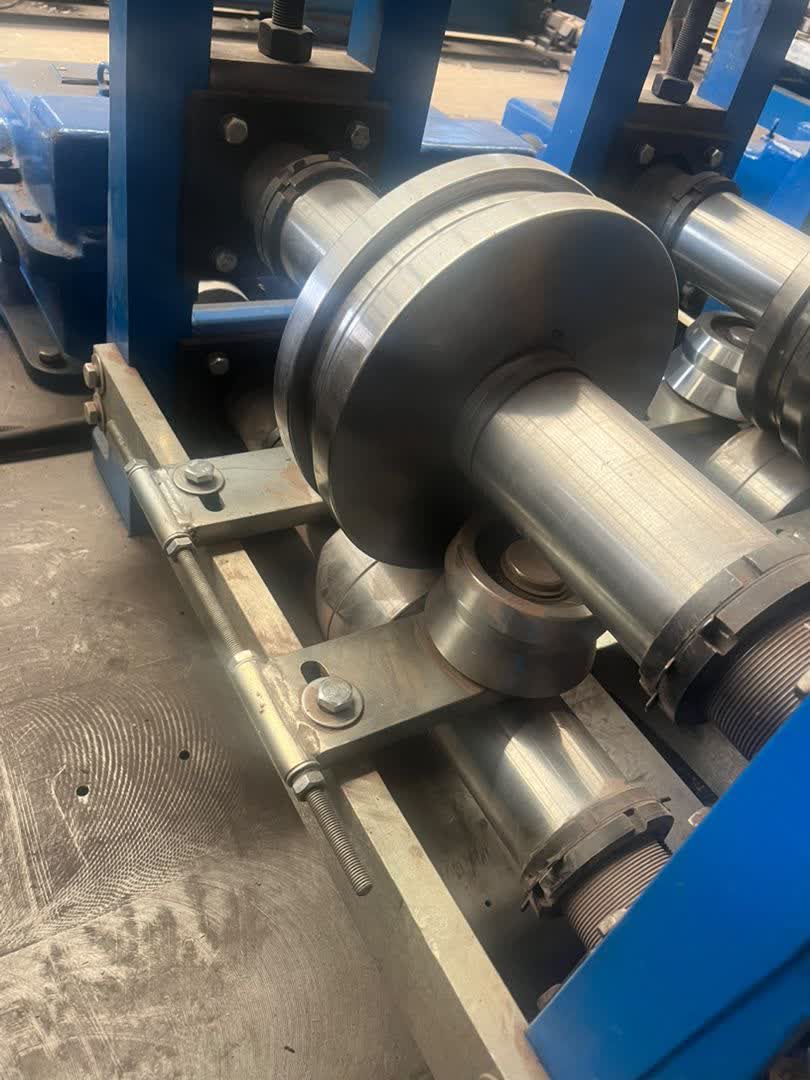
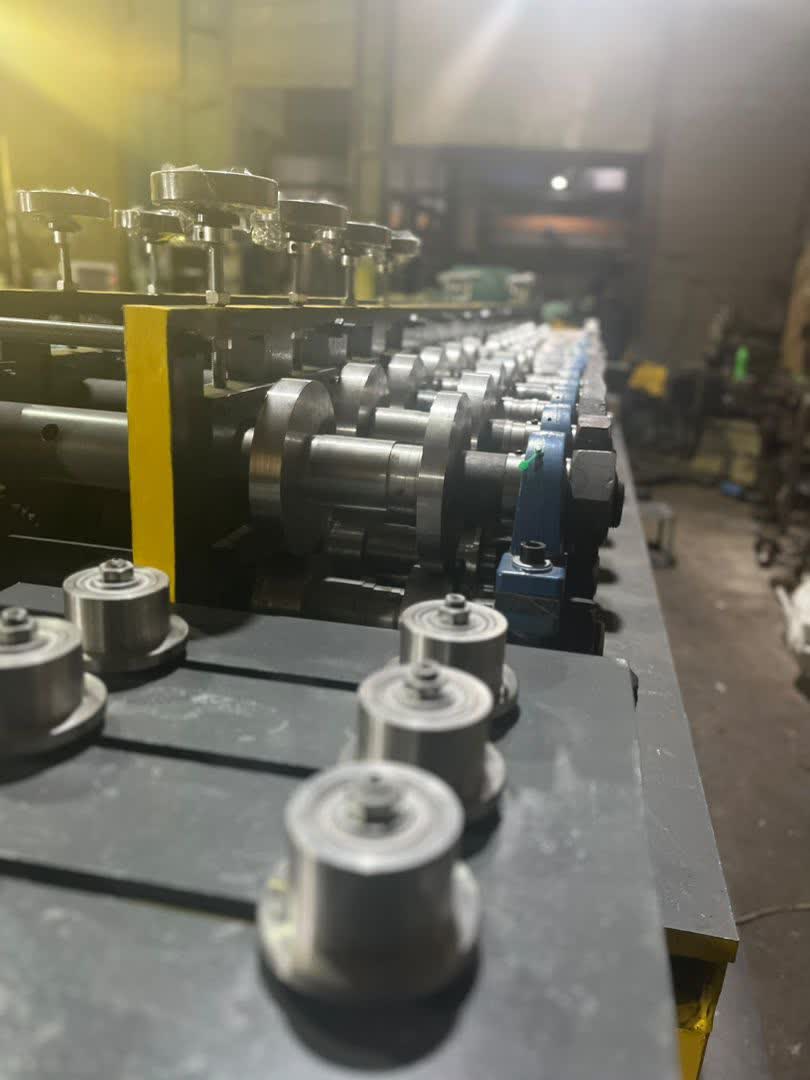
پیچیدهترین بخش از قطعات دستگاه رول فرمینگ، قالبها و ایستگاههای شکلدهی تدریجی هستند. فرایند خمش در هر ایستگاه تحت یک زاویه محاسبهشده به نام Flower Pattern طراحی میشود تا از کشیدگی مفرط کریستالی فلز جلوگیری شود.
جنس و متریال غلتکها
در طراحی مهندسی، غلتکهای فرمینگ از فولادهای آلیاژی نظیر فولاد SPK (DIN ۱.۲۰۸۰)، Cr12MoV یا فولادهای سختکاری سطحی MO40 (DIN 1.7225) ماشینکاری میشوند.
- سختکاری: غلتکها پس از تراشکاری و فرز CNC تحت عملیات حرارتی سختکاری تا سختی ۵۸ الی ۶۲ راکول C (HRC) قرار میگیرند.
- پوششدهی: اعمال پوشش کروم سخت (ضخامت ۱۵ تا ۲۰ میکرون) یا PVD جهت کاهش اصطکاک و ممانعت از ایجاد خطوخش روی ورقهای گالوانیزه و رنگی انجام میپذیرد.
شفتها و یاتاقانبندی استندها
- شفتها: ساختهشده از فولاد آلیاژی ۴۲CrMo۴، سنگخورده با تلرانس ابعادی دقیق $h6$ جهت حذف لنگی محوری.
- ساختار استند (Chassis / Stand): در دو مدل کاستی (Cassette Type) جهت تعویض سریع قالبها در کمتر از ۳۰ دقیقه و مدل پایهای صلب یکپارچه با صفحات ضخیم ماشینکاریشده.
سیستم محرک و انتقال قدرت (Drive & Transmission)
نیروی محرکه غلطکها توسط موتورهای الکتریکی سهفاز از طریق اینورتر (VFD) تأمین میشود. مکانیزمهای انتقال قدرت بسته به ضخامت ورق و توان خط عبارتاند از:
- انتقال قدرت با گیربکسهای خورشیدی مستقل برای هر ایستگاه: بالاترین راندمان، کمترین لقی و ایدهآل برای ورقهای ضخیم بالای ۲ میلیمتر.
- انتقال قدرت زنجیری با دندههای دوبل: متداول در دستگاههای ورق سبک و متوسط با هزینه نگهداری پایین و دسترسی آسان به قطعات یدکی.
- جعبه دنده رابط (Torque Distributor): توزیع توان به شفتهای فوقانی و تحتانی از طریق گاردانهای صنعتی.
سیستم برش (Cut-off) دستگاه رول فرمینگ
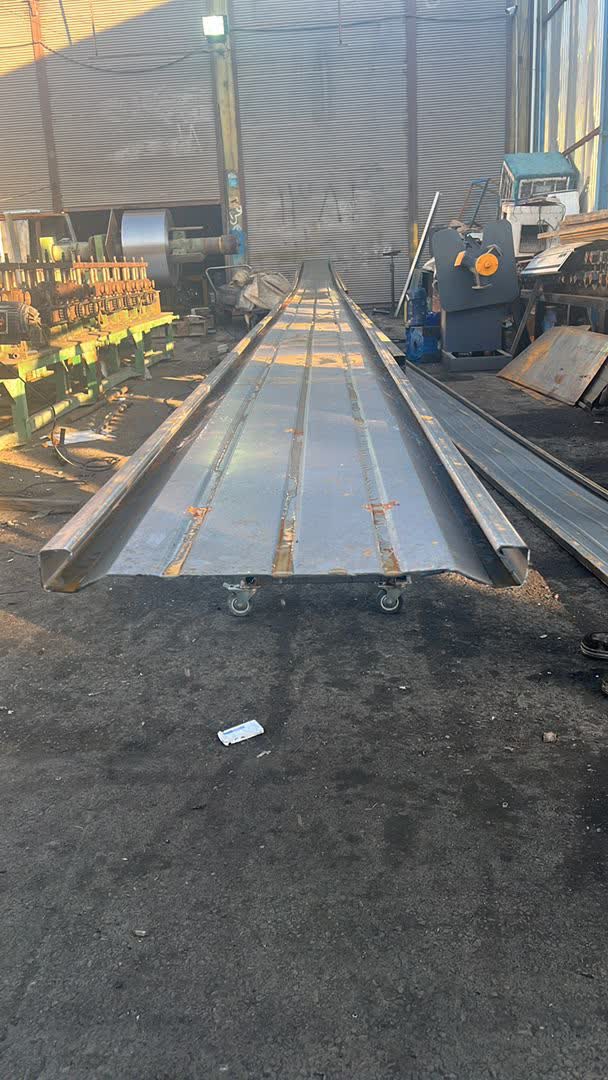
برش پروفیلهای فرمیافته در خطوط مدرن معمولاً پس از شکلدهی نهایی انجام میگیرد تا لبهها بدون دفرمهشدن قطع گردند. سیستم برش (Cut-off) دستگاه رول فرمینگ نقشی تعیینکننده در دقت طولی قطعه ایفا میکند.
- سیستم گیوتین هیدرولیک همنواخت (Flying Shear): کالسکه برش همسرعت با سرعت حرکت خط به جلو حرکت کرده و بدون توقف ورق، عمل برش را با تلرانس طولی کمتر از ±۱ mm انجام میدهد.
- تیغههای برش: ساختهشده از فولاد تندبر یا فولاد ابزار کرومدار D2/D3 که تحت عملیات خلاء سختکاری شدهاند تا بدون پلیسه بر لبه، تیراژهای میلیونی را برش دهند.
مغز متفکر خط: پنل کنترل دستگاه رول فرمینگ (PLC & HMI)
دقت، هماهنگی و ایمنی کامل خط بر عهده سیستم اتوماسیون است. پنل کنترل دستگاه رول فرمینگ وظیفه پردازش دستورات اپراتور و کنترل سرووموتورها را دارد:
- کنترلر صنعتی (PLC): عموماً از برندهای معتبر جهانی نظیر زیمنس (Siemens)، دلتا (Delta) یا فتک (Fatek).
- نمایشگر لمسی (HMI): رابط کاربری جهت تنظیم دستهای طول، تعداد قطعات، مانیتورینگ سرعت خط و ثبت خطاهای سیستمی.
- انکودر صنعتی (Rotary Encoder): نصبشده روی محور خطی جهت اندازهگیری میکرومتری طول ورق حرکتکرده با انکودرهای دقیق نوری یا مغناطیسی.
- مدارات حفاظتی: شامل پوشباتنهای توقف اضطراری (E-Stop)، سنسورهای فوتوالکتریک ایمنی و سوئیچهای حد مجاز فشار هیدرولیک.
ماتریس عیبیابی و سرویس دورهای اجزای رول فرمینگ
استفاده از جدول زیر خطاهای عملیاتی را قبل از توقف کامل خط ایزوله میسازد:
| قطعه / زیرسیستم | نشانههای خرابی رایج | علت مهندسی | اقدام اصلاحی / برنامه سرویس |
|---|---|---|---|
| غلتکهای فرمینگ | خش روی ورق، دفرمه شدن لبه | فرسایش لایه کروم سخت، عدم هممحوری شفت | پولیش مجدد، تعویض رولهای سائیدهشده، اندازهگیری گپ رولها با فیلر |
| سیستم برش هیدرولیک | پلیسه زدن مقطع، خطای طول برش | کندی تیغه، تأخیر در بازخورد انکودر | تیز کردن تیغهها با سنگ مغناطیسی، بررسی کوپلینگ انکودر |
| آنکویلر | سر خوردن کلاف، کشیدگی ناگهانی ورق | فشار ناکافی هیدرولیک فکها، خرابی لنت ترمز | سرویس یونیت هیدرولیک، بررسی و رگلاژ سیستم ترمز کششی |
| یاتاقانها و شفت | صدای غیرعادی، لنگی شعاعی شفت | سوختگی بلبرینگ، خلاصی در اثر بار نامتقارن | روانکاری ماهانه با گریس نسوز Lithium Complex EP2، تعویض بلبرینگ |
عوامل مؤثر بر هزینه و قطعات یدکی دستگاه رول فرمینگ
هنگام محاسبه هزینه خرید دستگاه رول فرمینگ یا تهیه قطعات یدکی دستگاه رول فرمینگ، تفاوت قیمت عمدتاً ناشی از سه فاکتور اساسی است:
- متریال و عملیات حرارتی رولها: استفاده از فولادهای آلیاژی آبکاریشده با استانداردهای DIN در برابر فولادهای ساختمانی متفرقه عمر مفید دستگاه را تا ۴ برابر افزایش میدهد.
- برند ادوات برقی و هیدرولیک: بهرهگیری از پمپها و شیرهای تناسبی هیدرولیک یوکن (Yuken) / رکسروت (Rexroth) و PLCهای زیمنس باعث پایداری تولید در شیفتهای طولانی میشود.
- دقت مونتاژ شاسی و استند: شاسیهای صلب تنشزداییشده با ماشینکاری بورینگ و فرز دروازهای CNC تضمینکننده حفظ تنظیمات در طول سالها کارکرد صنعتی هستند.
سوالات متداول (FAQ)
۱. مهمترین اجزا دستگاه رول فرمینگ که نیاز به تعویض دورهای دارند کدامند؟
تیغههای برش هیدرولیک (بهدلیل سایش ناشی از ضربه)، بلبرینگهای استندها و هرزگردهای تحت فشار بالا، تسمهها و زنجیرهای انتقال قدرت، و لاستیکهای رولیکهای راهنما اصلیترین اقلام مصرفی خط رول فرمینگ هستند که باید در چکلیستهای پیشگیرانه قرار گیرند.
۲. چگونه متوجه شویم عیب مقطع فرمیافته از غلتکهاست یا سیستم ورود ورق؟
اگر انحراف مقطع نهایی شامل پیچش طولی (Twist) یا خمیدگی یکطرفه (Camber) باشد، معمولاً ناشی از عدم تراز رولیکهای صافکننده و هدایت نامتعادل در ورودی است. اما اگر ابعاد یک زاویه یا شعاع خمش خاص در تمام طول ورق مغایرت دارد، نشاندهنده لقی شفت، تنظیم نبودن گپ (Gap) رولها یا سایش موضعی یک جفت غلتک خاص است.
برای خرید دستگاه رول فرمینگ برایترجیحاً هیدرولیک پیوسته) و در دسترس بودن پشتیبانی فنی و قطعات یدکی شاسی، آلیاژ غلتکها (ترجیحاً SPK سختکاریشده)، تیپ برش (ترجیحاً هیدرولیک پیوسته) و در دسترس بودن پشتیبانی فنی و قطعات یدکی اتوماسیون در بازار داخل کشور از اولویتهای سرمایهگذاری است.
نتیجهگیری و راهکار انتخاب تجهیزات صنعتی
شناخت دقیق عملکرد و ویژگیهای متالورژیکی و الکترومکانیکی اجزا دستگاه رول فرمینگ به مهندسان و تولیدکنندگان کمک میکند تا از افت ظرفیت تولید، تلرانسهای خارج از محدوده و هزینههای گزاف استهلاک پیشگیری نمایند. سرمایهگذاری روی خطوطی که استندهای صلب، ابزار رولینگ سختکاریشده و سیستمهای کنترل مدرن دارند، نرخ بازگشت سرمایه (ROI) را به بیشترین حد ممکن میرساند.
✨ کیفیت تولید، امضای کار شماست!
ماشین سازی سبحانی به عنوان طراح و سازنده تخصصی انواع خطوط و قالبهای رول فرمینگ صنعتی در کشور، کیفیت ساخت قطعات، متریال غلتکها و پایداری عملکرد دستگاههای شما را تضمین میکند.