سرعت دستگاه رول فرمینگ: تحلیل تخصصی، بهینهسازی و چالشهای خطوط تولید
شاید برای شما هم پیش آمده باشد که پس از ارتقای سرعت تولید خط رولفرمینگ، با مشکلاتی نظیر دفرمگی ورق، تغییر ابعاد نهایی محصول یا استهلاک پیشازموعد قطعات مواجه شده باشید. چالش اصلی بسیاری از مدیران تولید صنایع فلزی این است که مرز بین «سرعت نامی» اعلامشده توسط تولیدکننده دستگاه رول فرمینگ و «سرعت بهینه» عملیاتی کجاست. در این مقاله تخصصی، به بررسی دقیق پارامترهای مؤثر بر سرعت دستگاه رول فرمینگ، چالشهای ناشی از سرعتهای بالا و استراتژیهای افزایش واقعی راندمان خروجی بدون افت کیفیت میپردازیم.
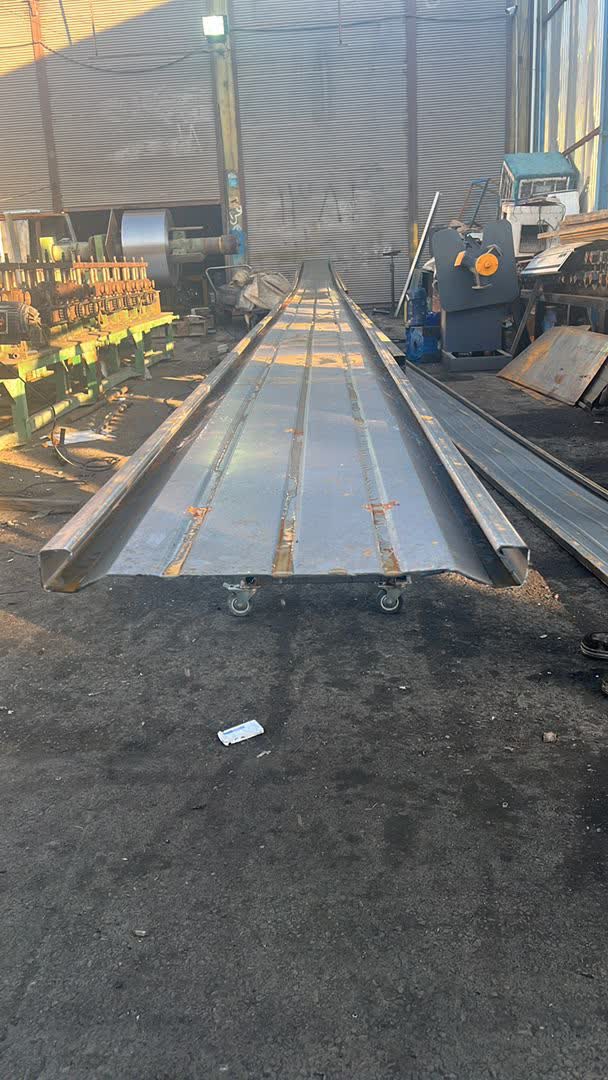
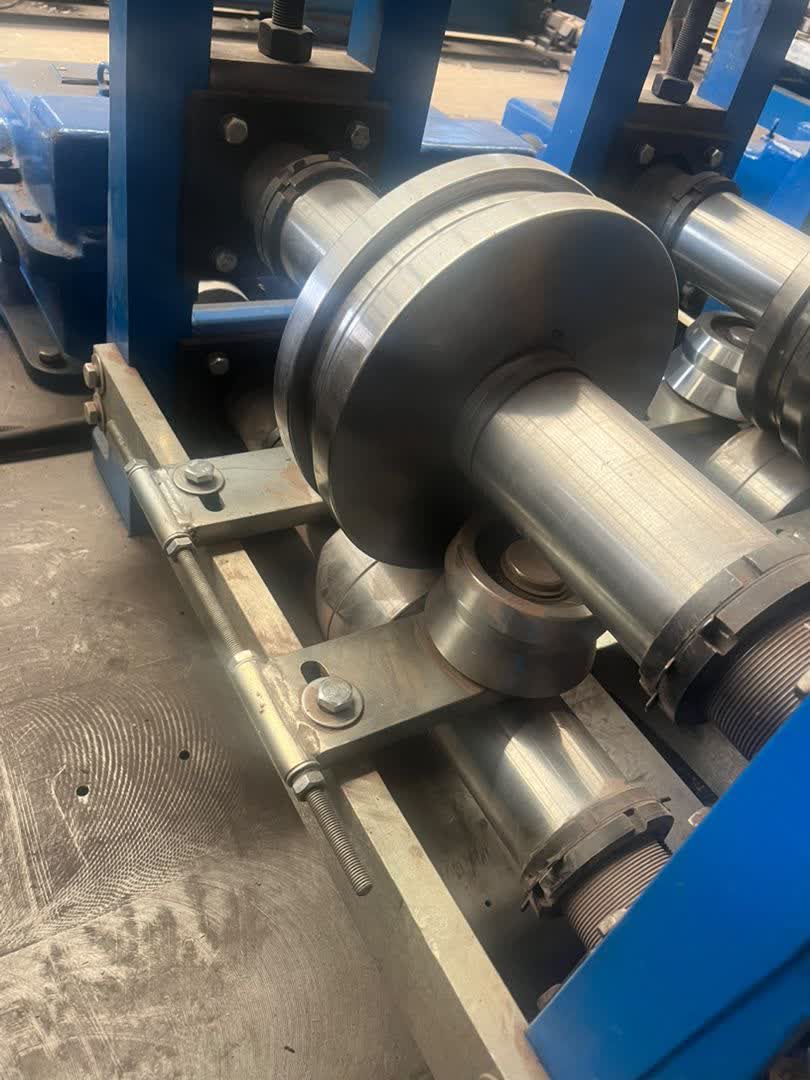
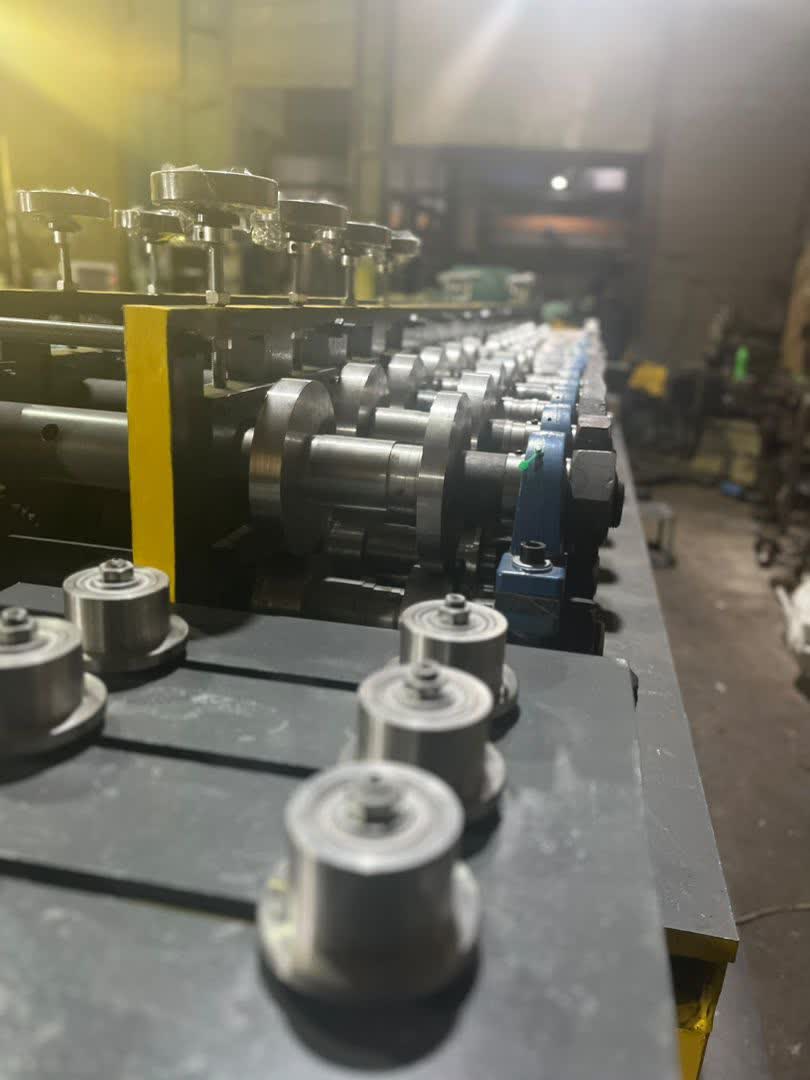
سرعت دستگاه رول فرمینگ عبارت است از طول ورقی که در واحد زمان (معمولاً متر بر دقیقه) از ایستگاههای قالبدهی عبور کرده و به پروفیل نهایی تبدیل میشود. این سرعت مستقیماً به عواملی نظیر ضخامت و جنس ورق، تعداد ایستگاهها، توان موتور، سیستم انتقال قدرت، نوع رولگیر دستگاه رول فرمینگ و سیستم برش بستگی دارد و باید با تلرانسهای مجاز ابعادی محصول همراستا باشد.
تفاوت سرعت نامی و سرعت بهینه تولید
در زمان خرید یا بررسی یک دستگاه رول فرمینگ صنعتی، سازندگان معمولاً عددی را تحت عنوان سرعت نامی (مثلاً ۴۰ متر بر دقیقه) اعلام میکنند. اما سرعت بهینه تولید دستگاه رول فرمینگ، سرعتی است که در آن تعادل دقیقی بین تیراژ خروجی، کیفیت سطح ورق، دقت ابعادی و استهلاک ماشین برقرار میشود.
تجربه نشان میدهد که کارکرد مداوم دستگاه در ماکزیمم سرعت نامی، منجر به افزایش لرزش در شفتها، حرارت بالای یاتاقانها و در نهایت سایش زودهنگام غلتکها (Rollers) میشود. بنابراین، برای محاسبه توجیه اقتصادی، باید زمانهای توقف (Downtime) جهت تعمیر و نگهداری یا تعویض قالبها را در کنار سرعت خطی در نظر گرفت.
پارامترهای فنی محدودکننده سرعت در ماشینآلات رولفرمینگ
افزایش سرعت تولید دستگاه رول فرمینگ بدون در نظر گرفتن زیرساختهای مکانیکی و متالورژیکی، ریسک بزرگی است. مهمترین عوامل محدودکننده عبارتند از:
۱. ویژگیهای متالورژیکی ورق (Material Properties)
ورقهای فولادی با استحکام تسلیم (Yield Strength) بالا، در سرعتهای شکلدهی سریع، تمایل بیشتری به برگشت فنری (Springback) دارند. افزایش سرعت فرمینگ زمان لازم برای توزیع تنشهای پلاستیک در شبکه کریستالی فلز را کاهش میدهد که این امر میتواند به دفرمگی یا ترکخوردگی در لبهها منجر شود.
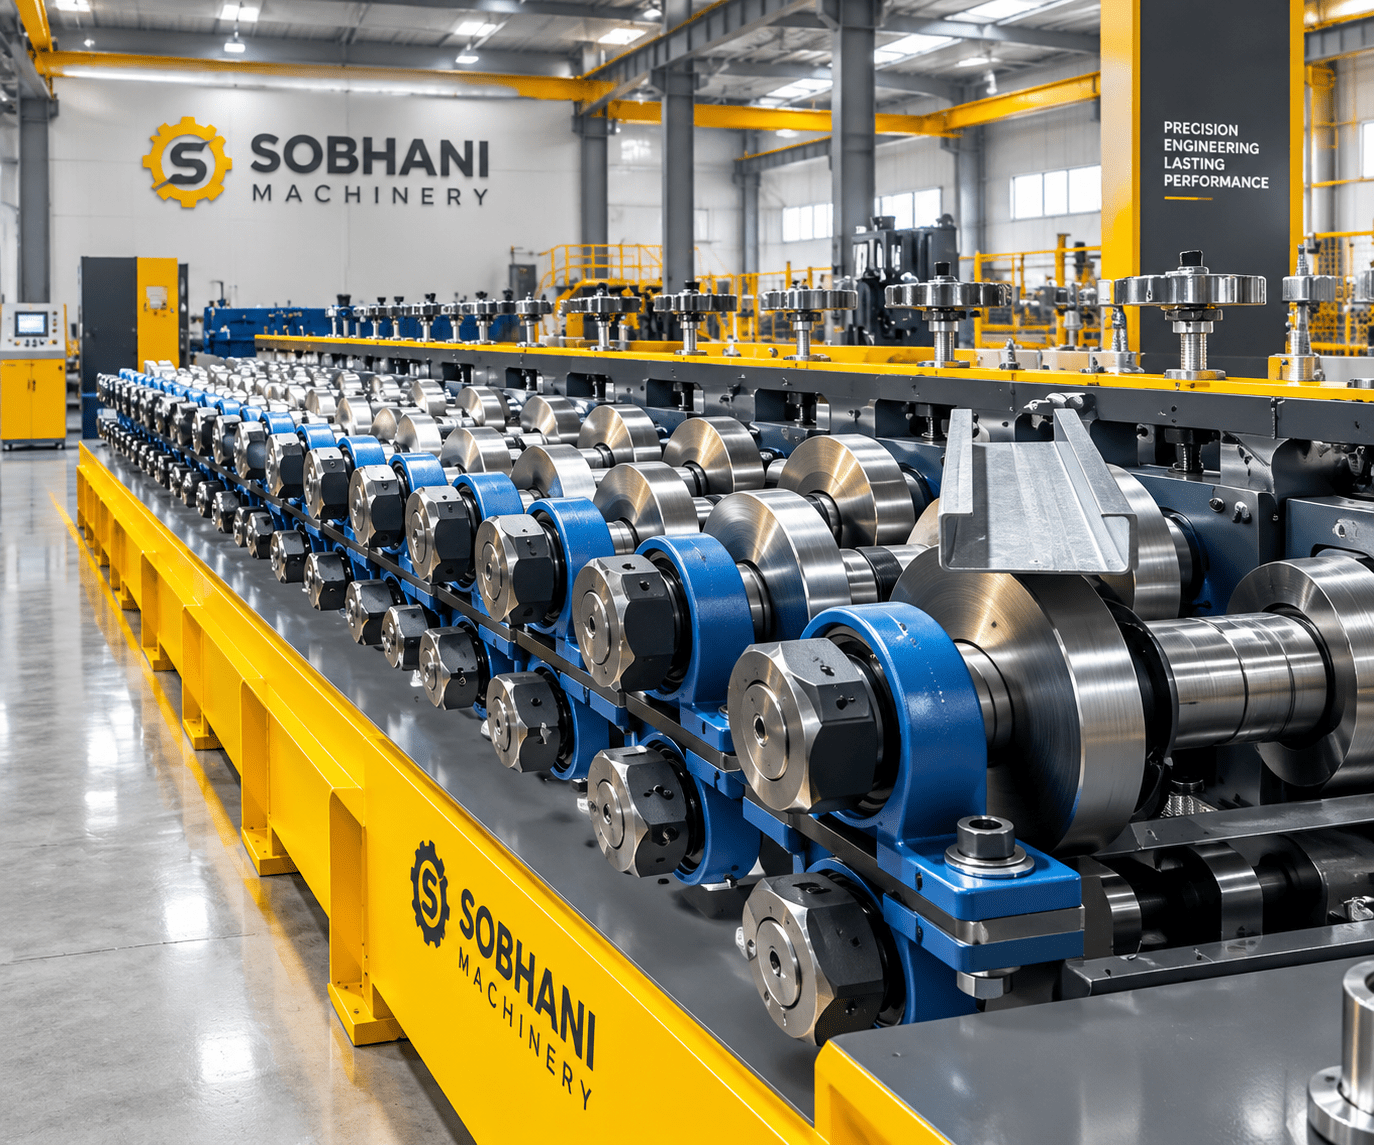
۲. ابعاد دستگاه رول فرمینگ و تعداد ایستگاهها (Stations)
هرچه پروفیل پیچیدهتر باشد (مانند دستگاه رول فرمینگ پروفیل U با لبههای برگشتی)، به ایستگاههای بیشتری نیاز است. ابعاد دستگاه رول فرمینگ و فاصله بین ایستگاهها (Horizontal Center Distance) باید به گونهای باشد که تغییر شکل ورق در هر مرحله ملایم صورت گیرد. سرعتهای بالا در فواصل کوتاه، تنشهای طولی شدیدی ایجاد کرده و موجب اعوجاج (Bowing یا Twisting) میشود.
یکی از گلوگاههای اصلی در سرعت خطوط تولید، مکانیزم تغذیه است. یک رولگیر دستگاه رول فرمینگ غیرموتوری (Passive) در سرعتهای بالا به دلیل اینرسی کویل، نمیتواند کشش یکنواختی ایجاد کند. برای سرعتهای بالای ۳۰ متر بر دقیقه، استفاده از رولگیرهای موتوردار مجهز به اینورتر و سیستم کنترل حلقه (Loop Control) الزامی است.
آیا به دنبال ارتقای خط تولید خود هستید؟ ماشین سازی سبحانی، پیشرو در ساخت دستگاههای رولفرمینگ با بالاترین دقت مهندسی، آماده ارائه راهکارهای تخصصی به شماست. برای مشاوره رایگان تماس بگیرین و با کارشناسان فنی ما در ارتباط باشید.
نقش سیستمهای جانبی در افزایش سرعت واقعی خروجی
بسیاری از مدیران تصور میکنند برای افزایش خروجی، تنها باید دور موتور اصلی را بالا ببرند. در حالی که گلوگاههای خطوط رولفرمینگ معمولاً در سیستمهای جانبی پنهان شدهاند.
سیستم برش در حال حرکت (Flying Cut-off System)
در ماشینآلات قدیمی، دستگاه برای انجام عملیات برش باید متوقف میشد (Stop-and-Cut). این توقفهای مکرر، میانگین سرعت تولید دستگاه رول فرمینگ را به شدت کاهش میدهد. استفاده از سیستمهای برش Flying Cut (که در آن تیغه برش با سرعت ورق همگام شده و حین حرکت عمل برش را انجام میدهد) میتواند سرعت واقعی تولید را تا ۴۰ درصد افزایش دهد. این سیستمها نیازمند کنترلرهای پیشرفته سروو (Servo Controllers) برای تضمین دقت ابعادی محصول نهایی هستند.
سیستمهای روانکاری هوشمند (Coolant & Lubrication)
با افزایش سرعت خطی، اصطکاک بین ورق و غلتکها افزایش یافته و حرارت قابلتوجهی تولید میشود. این حرارت علاوه بر آسیب رساندن به پوشش گالوانیزه یا رنگ ورق، باعث انبساط حرارتی قالبها و تغییر تلرانسهای ابعادی میشود. استفاده از سیستمهای روانکاری میکرو یا پاشش خودکار، برای حفظ کیفیت در سرعتهای بالا ضروری است.
چالشهای ناشی از سرعت بیشازحد و راهکارها
لغزش ورق (Slippage): در سرعتهای بالا، گیربکسها و سیستم انتقال قدرت (مانند درایوهای زنجیری یا چرخدندهای) ممکن است نتوانند گشتاور را به طور یکنواخت به همه شفتها منتقل کنند. راهکار: استفاده از سیستمهای انتقال قدرت مجزا (Individual Drives) یا درایوهای گیربکسی دقیق (Gearbox Drives).
استهلاک یاتاقانها و شفتها: نیروی شعاعی (Radial Load) در سرعتهای بالا بهشدت افزایش مییابد. راهکار: ماشینکاری دقیق شفتها، استفاده از متریال با مقاومت خستگی بالا و نصب یاتاقانهای رولربیرینگ با ظرفیت تحمل بار دینامیکی بالا.
کاهش دقت ابعادی: لرزش دستگاه در فرکانسهای بالا. راهکار: استفاده از شاسیهای سنگین جوشکاریشده با عملیات تنشگیری (Stress Relieving) برای ارتعاشگیری بهتر.
بررسی متریال: ابتدا مشخصات مکانیکی ورق (تنش تسلیم، ازدیاد طول) را آنالیز کنید.
تنظیم گپ غلتکها (Roll Gap): گپ بین غلتکهای بالا و پایین را متناسب با ضخامت واقعی ورق تنظیم کنید. فشار بیشازحد سرعت را کاهش داده و اصطکاک را بالا میبرد.
مانیتورینگ بار موتور: با استفاده از اینورترها (VFD)، جریان مصرفی موتور اصلی را پایش کنید. نوسانات شدید جریان نشاندهنده گیرپاژ یا فشار نامتعارف در ایستگاههاست.
کالیبراسیون سیستم برش: زمانبندی (Timing) و شتاب سیستم سروو برش را بهینهسازی کنید تا با سرعت دستگاه هماهنگ شود.
بخش سوالات متداول
۱. آیا میتوان سرعت یک دستگاه رول فرمینگ دست دوم یا قدیمی را افزایش داد؟
بله، اما نیازمند اورهال تخصصی است. ارتقای سیستم کنترل به PLC، استفاده از اینورتر برای موتور اصلی، تعویض رولگیر غیرموتوری با نوع موتوردار و جایگزینی سیستم برش ایستا با Flying Cut میتواند میانگین سرعت خروجی را به شکل چشمگیری بهبود بخشد.
۲. سرعت تولید دستگاه رول فرمینگ پروفیل U چقدر است؟
بسته به ضخامت ورق (معمولاً بین ۰.۵ تا ۳ میلیمتر)، ابعاد پروفیل و سیستم برش، سرعت بهینه برای این دستگاهها معمولاً بین ۱۵ تا ۳۰ متر بر دقیقه تنظیم میشود. برای مقاطع سبکتر این عدد میتواند تا ۴۰ متر بر دقیقه نیز افزایش یابد.
۳. چرا در سرعتهای بالا ورق داخل دستگاه موج میافتد یا لبههای آن دفرمه میشود؟
این مشکل معمولاً به دلیل تنظیم نامناسب فواصل بین ایستگاهها، طراحی نادرست گلبرگهای فرمدهی (Flower Pattern) یا عدم استفاده از متریال روانکار مناسب رخ میدهد. در سرعت بالا، ورق فرصت کافی برای شکلپذیری پلاستیک متعادل را ندارد.
نتیجهگیری
تعیین و تنظیم سرعت دستگاه رول فرمینگ یک فرآیند مهندسی و چندوجهی است. افزایش سرعت خطی تنها در صورتی به افزایش بهرهوری و سودآوری سازمان منجر میشود که تمامی اجزای خط، از رولگیر دستگاه رول فرمینگ گرفته تا ایستگاههای فرمدهی و سیستم برش، هماهنگی کامل داشته باشند. نادیده گرفتن محدودیتهای متالورژیکی ورق و ظرفیتهای مکانیکی ماشین، تنها به افزایش هزینههای استهلاک و تولید ضایعات (Scrap) میانجامد. خرید از یک تولیدکننده دستگاه رول فرمینگ معتبر و نمایندگی دستگاه رول فرمینگ با پشتوانه فنی قوی، تضمینکننده دستیابی به سرعت بهینه و خروجی باکیفیت است.
✨ کیفیت تولید، امضای کار شماست!
شرکت ماشین سازی سبحانی، همراه مطمئن شما در تجهیز حرفهای خطوط تولید صنعتی، با طراحی و ساخت مدرنترین خطوط رولفرمینگ، بالاترین راندمان تولید را برای شما به ارمغان میآورد. برای مشاوره رایگان تماس بگیرین و از تخصص مهندسان ما برای ارتقای بهرهوری کارخانه خود بهرهمند شوید.