رول فرمینگ یا پرس برک؟ راهنمای جامع مهندسی برای انتخاب خط فرمدهی ورق
پاسخ سریع به یک سوال کلیدی
در پاسخ به این سوال که رول فرمینگ یا پرس برک کدامیک برای خط تولید شما مناسبتر است؛ باید گفت رول فرمینگ برای تولید پیوسته، تیراژ بالا (بالای ۱۰,۰۰۰ متر در ماه) و شاخههای بلند با مقاطع پیچیده اقتصادی است، در حالی که پرس برک برای سفارشهای سفارشی، قطعات کوتاهتر، تیراژ پایین تا متوسط و تنوع بالای زاویهزنی با حداقل هزینه قالبسازی گزینهای ایدهآل محسوب میشود.
بزرگترین چالش استراتژیک در خطوط فرمدهی ورق
بین خرید یک خط رول فرمینگ پرسرعت یا یک دستگاه پرس برک همهکاره مردد هستید؟ انتخاب اشتباه در دو راهی رول فرمینگ یا پرس برک میتواند صدها میلیون تومان هزینه قالب بلااستفاده روی دستتان بگذارد یا سرعت تولیدتان را آنقدر پایین بیاورد که مشتریان بزرگ بازار را از دست بدهید. در صنعت ساختوساز و مجموعه صنایع فلزی ایران، تصمیمگیری درباره نحوه فرم دهی ورق با رول فرمینگ یا پرس برک تنها یک تصمیم کارگاهی نیست؛ بلکه یک تصمیم کلان سرمایهگذاری (CAPEX) است که نرخ بازگشت سرمایه (ROI) و حاشیه سود کارخانه شما را در چند سال آینده تعیین میکند.
مدیران تولید و مهندسان ارشد متالورژی به خوبی میدانند که هر دو فناوری جایگاه ویژه خود را در زنجیره تامین دارند. اما درک عمیق از مرزهای اقتصادی و فنی این دو روش، کلید حفظ رقابتپذیری در بازار امروز است. در این مقاله جامع، به تحلیل مقایسهای همهجانبه میان دستگاه رول فرمینگ و پرس برک از نظر سرعت، هزینه، دقت و تیراژ پرداخته و نقشههای راه دقیقی برای انتخاب هوشمندانه ارائه میدهیم.
نگاهی به ماهیت عملکرد: تفاوت ساختاری در مکانیزم فرمدهی
برای انجام یک مقایسه رول فرمینگ و پرس برک اصولی، ابتدا باید فرآیند متالورژیکی و مکانیکی هر دو روش را بررسی کنیم.
مکانیزم رول فرمینگ (Continuous Roll Forming)
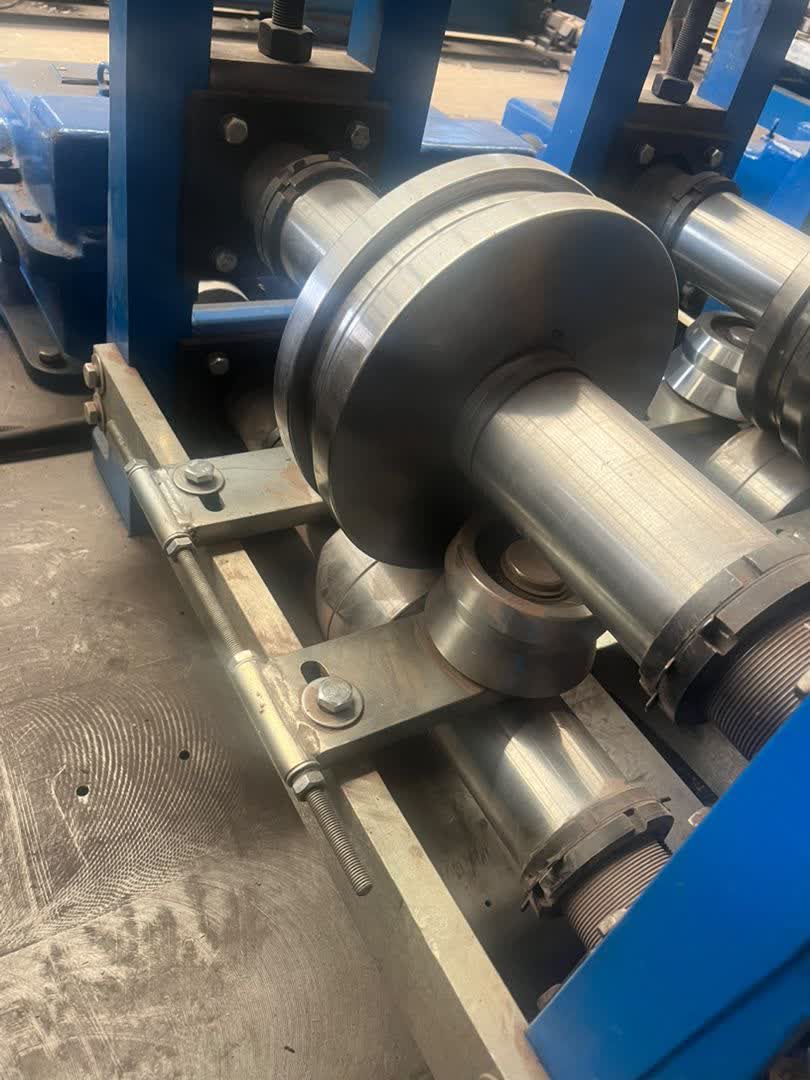
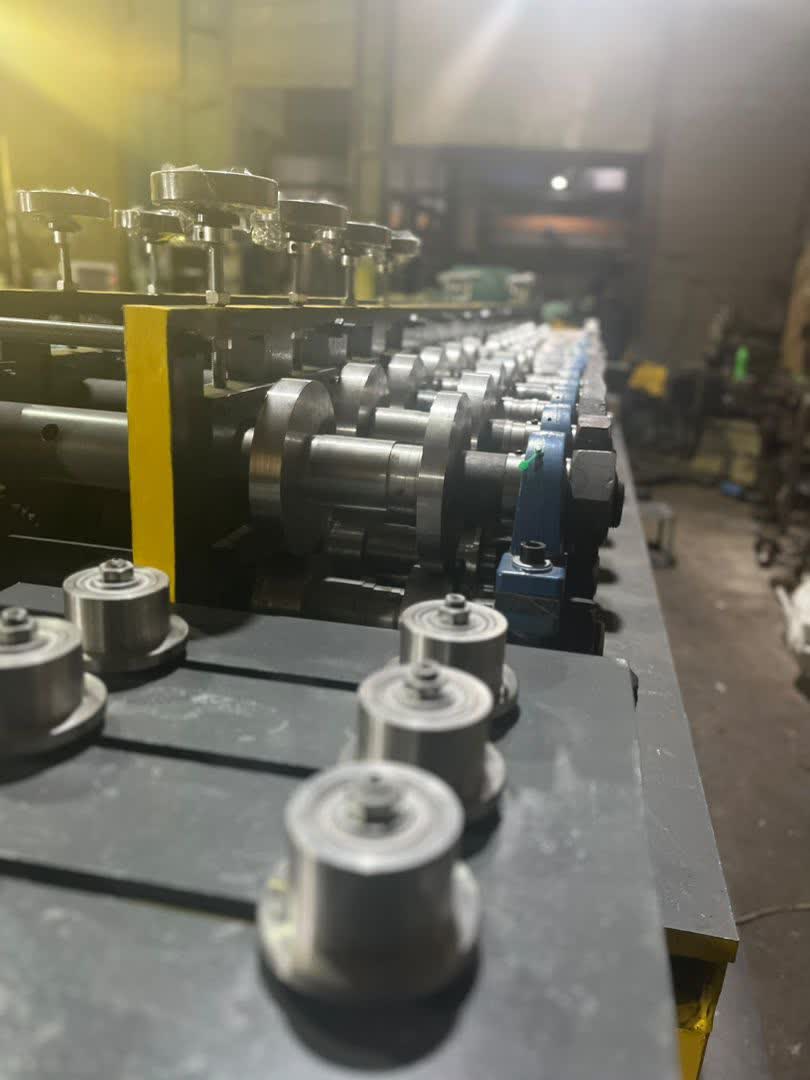
رول فرمینگ یک فرآیند خمکاری مداوم و تدریجی نورد سرد است. در این روش، کویل فلزی (نوار ورق) به صورت پیوسته از میان ایستگاههای متعدد غلطکهای شکلدهنده (Forming Rolls) عبور میکند. هر ایستگاه درصد مشخصی از زاویه نهایی را به ورق اعمال میکند تا بدون ایجاد تنش پسماند شدید، مقطع مورد نظر شکل گیرد.
- نوع اعمال نیرو: دینامیکی، پیوسته و تدریجی.
- تغییر فرم: شکلگیری همزمان طولهای بالا (حتی ۶ تا ۱۲ متر).
مکانیزم پرس برک (Press Brake Bending)
دستگاه پرس برک از طریق حرکت ضربهای هیدرولیک، الکتریکی یا مکانیکی، سمبه (Punch) را به داخل ماتریس (Die) فشار میدهد. این فرآیند بهصورت تک ضربهای یا مرحلهای (Step Bending) انجام شده و ورق در طول مشخصی نفوذ کرده و خم میشود.
- نوع اعمال نیرو: استاتیکی و ضربهای در مقاطع زمانی گسسته.
- تغییر فرم: شکلگیری ایستگاهی در طول مشخص ماتریس.
بررسی تخصصی: مزایا و معایب رول فرمینگ
فناوری رولفرمینگ به عنوان پادشاه سرعت در تولید مقاطع طولی شناخته میشود. با این حال، تحلیل دقیق هوشمندانه مستلزم شناخت ظرفیتها و محدودیتهای آن است.
مزایای رول فرمینگ
- سرعت بیرقیب تولید: امکان فرمدهی با سرعت ۱۵ تا ۹۰ متر بر دقیقه بدون توقف خط.
- کاهش چشمگیر هزینه نیروی انسانی: اتوماسیون کامل خط از کویلبازکن، رولفرمر تا گیوتین برش هیدرولیک یا پرواز (Flying Cut-off).
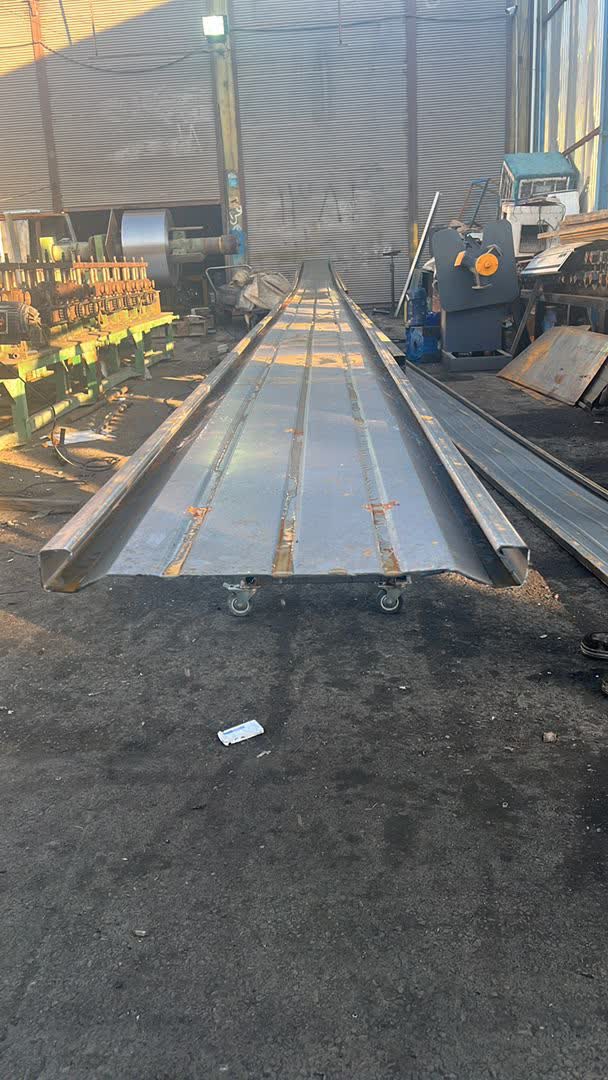
- عدم محدودیت در طول قطعه: امکان تولید پروفیل با طولهای دلخواه (مثلاً ۱۲ متری) بدون صدمه به یکنواختی مقطع.
- تلفیق عملیات جانبی: امکان پانچ، سوراخکاری، پرژکت و حک لوگو بهصورت درخط (In-line) پیش از فرمدهی.
- کیفیت سطح یکنواخت: نبود خط ضربه سمبه و ماتریس و حفظ یکنواختی روکش در ورقهای گالوانیزه و رنگی.
معایب رول فرمینگ
- هزینه اولیه بالا (CAPEX): طراحی و ماشینکاری تخصصی ایستگاههای غلطک نیازمند سرمایهگذاری سنگین است.
- زمان تنظیم (Setup Time) طولانی: تغییر قالب برای یک مقطع جدید ممکن است بین چند ساعت تا یک روز زمان ببرد.
- عدم انعطافپذیری در ابعاد مقطع: هر ست قالب فقط برای یک هندسه خاص طراحی میشود.
بررسی تخصصی: مزایا و معایب دستگاه پرس برک
پرس برکها ستون فقرات کارگاههای ساختوساز فلزی سفارشی (Job Shops) هستند. آیا رول فرمینگ بهتر است یا پرس برک؟ بررسی مزایا و معایب پرس برک پاسخ را شفافتر میکند.
مزایای دستگاه پرس برک
- انعطافپذیری بینظیر (Flexibility): تغییر زوایای خم و ساخت هندسههای گوناگون تنها با تغییر برنامه CNC یا تعویض سریع سمبه/ماتریس.
- هزینه اولیه راهاندازی پایینتر: عدم نیاز به ساخت قالبهای اختصاصی متعدد برای هر محصول.
- مناسب برای ساخت ابعاد و ضخامتهای متنوع: توانایی خمکاری ورقهای نازک تا ضخیم (چندین میلیمتر) در یک دستگاه.
- ایدهآل برای نمونهسازی (Prototyping): تولید سریع قطعات تست بدون معطلی برای ساخت قالب.
معایب دستگاه پرس برک
- سرعت پایین در تیراژ بالا: فرآیند دستی یا نیمهاتوماتیک و نیاز به اپراتور برای جابهجایی ورق.
- محدودیت طول خم: حداکثر طول قطعه محدود به طول کارگیر ماتریس دستگاه (معمولاً ۳ تا ۶ متر) است.
- هزینه متغیر بالای تولید: سهم بالای دستمزد اپراتور و زمان طولانی تولید برای هر قطعه.
۵. جدول مقایسه فنی و اقتصادی: رول فرمینگ در برابر پرس برک
جدول زیر یک نگاه خلاصهشده و کاملاً فنی از شاخصهای اصلی عملکردی ارائه میدهد:
| شاخص ارزیابی | خط رول فرمینگ (Roll Forming) | دستگاه پرس برک (Press Brake) |
|---|---|---|
| سرعت تولید | فوقالعاده بالا (۱۵ تا ۹۰ متر بر دقیقه) | پایین تا متوسط (بر اساس ضربه در دقیقه) |
| مناسب برای تیراژ | صنعتی و انبوه (بالای ۱۰,۰۰۰ متر) | کارگاهی، نمونهسازی و تیراژ پایین تا متوسط |
| هزینه قالبسازی اولیه | بالا (سرمایهگذاری روی ایستگاههای غلطک) | بسیار پایین (استفاده از ابزار استاندارد) |
| هزینه تولید هر واحد | بسیار پایین در تیراژ بالا | بالا (به دلیل وابستگی به زمان و اپراتور) |
| محدودیت طول قطعه | بدون محدودیت تئوریک (محدود به حملونقل) | محدود به طول بستر دستگاه (مثلاً ۳ یا ۴ متر) |
| زمان Setup و تغییر خط | بالا (نیاز به تعویض یا تنظیم ایستگاهها) | بسیار سریع (برنامهریزی CNC) |
| نیاز به اپراتور | کم (۱ اپراتور برای کل خط اتوماتیک) | زیاد (نیاز به ۱ یا ۲ اپراتور متخصص برای هر دستگاه) |
| تنش پسماند و برگشت فنری | حداقل به دلیل خمکاری مرحلهای | نیازمند جبرانسازی دقیق (Crowning & Springback) |
سرعت و تیراژ تولید: تعیین خطمشی بر اساس حجم سفارش
وقتی صحبت از سرعت تولید رول فرمینگ در مقایسه با پرس برک میشود، تفاوتها شگفتآور است.
یک خط رول فرمینگ مدرن که توسط ماشینسازی سبحانی طراحی و ساخته میشود، میتواند در هر دقیقه حدود ۳۰ الی ۶۰ متر پروفیل C-Purline یا کرکره سینوسی تولید کند. یعنی در یک شیفت کاری ۸ ساعته، امکان تولید بیش از ۱۵,۰۰۰ متر پروفیل وجود دارد.
در مقابل، یک اپراتور باتجربه پرس برک در بهترین حالت میتواند ۲ تا ۴ خم در دقیقه ایجاد کند. اگر قطعه شما دارای ۴ خم باشد، زمان تولید هر قطعه (با در نظر گرفتن زمان جابهجایی ورق) حدود ۲ دقیقه خواهد بود.
برای تیراژ بالا رول فرمینگ مناسب است یا پرس برک؟
پاسخ بدون شک رول فرمینگ است. نقطهای که در آن رول فرمینگ از نظر اقتصادی بر پرس برک پیشی میگیرد، معمولاً حدود ۵,۰۰۰ تا ۱۰,۰۰۰ متر طول تولید در ماه تعریف میشود. اگر حجم سفارش شما از این میزان کمتر باشد، سرمایهگذاری روی قالب رول فرمینگ توجیه اقتصادی ندارد.
تحلیل مالی: کدام روش خمکاری ورق ارزانتر است؟
برای پاسخ به این سوال که کدام روش خمکاری ورق ارزانتر است؟ رول فرمینگ یا پرس برک، باید دو مفهوم مالی را تفکیک کنیم:
- هزینه ثابت (CapEx / Fixed Cost)
- هزینه متغیر (OpEx / Variable Cost)
هزینه کل = هزینه ثابت (قالب و دستگاه) + (هزینه متغیر هر واحد × تیراژ تولید)
مقایسه هزینه تولید رول فرمینگ و پرس برک
- در تیراژ پایین (مثلاً ۵۰۰ متر):
هزینه ساخت قالبهای رولفرمینگ روی کل پروژه سرشکن شده و قیمت تمامشده هر متر بسیار بالا خواهد بود. در این وضعیت، پرس برک با ابزار موجود، گزینهای بسیار ارزانتر است. - در تیراژ بالا (مثلاً ۵۰,۰۰۰ متر):
هزینه چندصد میلیونی قالب رول فرمینگ بر ۵۰,۰۰۰ متر تقسیم شده و سهم قالب در هر متر مبلغ ناچیزی میشود. از طرفی به دلیل اتوماسیون کامل و عدم نیاز به نیروی انسانی زیاد، هزینه متغیر تولید رول فرمینگ بسیار نازل است. در این شرایط، پرس برک به دلیل زمان طولانی تولید و هزینههای بالای دستمزد اپراتور، بسیار گرانتر تمام میشود.
جهت دریافت مشاوره تخصصی در زمینه محاسبه نقطه سربهسر اقتصادی (Break-even Point) خطوط فرمدهی، میتوانید با کارشناسان ارشد ماشینسازی سبحانی در ارتباط باشید. برای مشاوره فنی و بهترین انتخاب تماس بگیرید.
دقت خمکاری و تلرانس ابعادی: تلرانسها چگونه مدیریت میشوند؟
یکی از دغدغههای مهندسان کیفیت، دقت خمکاری پرس برک در برابر رول فرمینگ و کنترل پدیده برگشت فنری (Springback) است.
دقت در پرس برک
پرس برکهای پیشرفته CNC مجهز به سیستمهای اندازهگیری زاویه لیزری و تعادل تاجدهی (Crowning System) هستند. این سیستمها امکان ایجاد زوایای بسیار دقیق با تلرانس $۰.۵^\circ \pm$ را فراهم میسازند. اما نقطه ضعف پرس برک، عدم یکنواختی احتمالاتی در طول ورقهای بلند به دلیل تغییرات ضخامت شیت است.
دقت در رول فرمینگ
در رول فرمینگ، به دلیل تقسیم فشار در ۱۰ تا ۳۰ ایستگاه متوالی، پدیده Springback بهطور تدریجی خنثی میشود. این امر باعث میشود ابعاد مقطع در تمام طول شاخه ۱۲ متری کاملاً یکنواخت باشد. علاوه بر این، استفاده از متریالهای آلیاژی سختکاریشده (مانند فولاد VCN200 یا SPK) در غلطکهای ماشینسازی سبحانی، دقت ابعادی بینظیری را در طول سالها کارکرد مداوم تضمین میکند.
۹. کاربردهای صنعتی: ساخت پروفیل با پرس برک یا رول فرمینگ؟
انتخاب ابزار مستقیماً به نوع قطعه و هندسه نهایی وابسته است. برای تصمیمگیری درباره ساخت پروفیل با پرس برک یا رول فرمینگ، لیست کاربردهای زیر را بررسی کنید:
بهترین کاربردها برای رول فرمینگ:
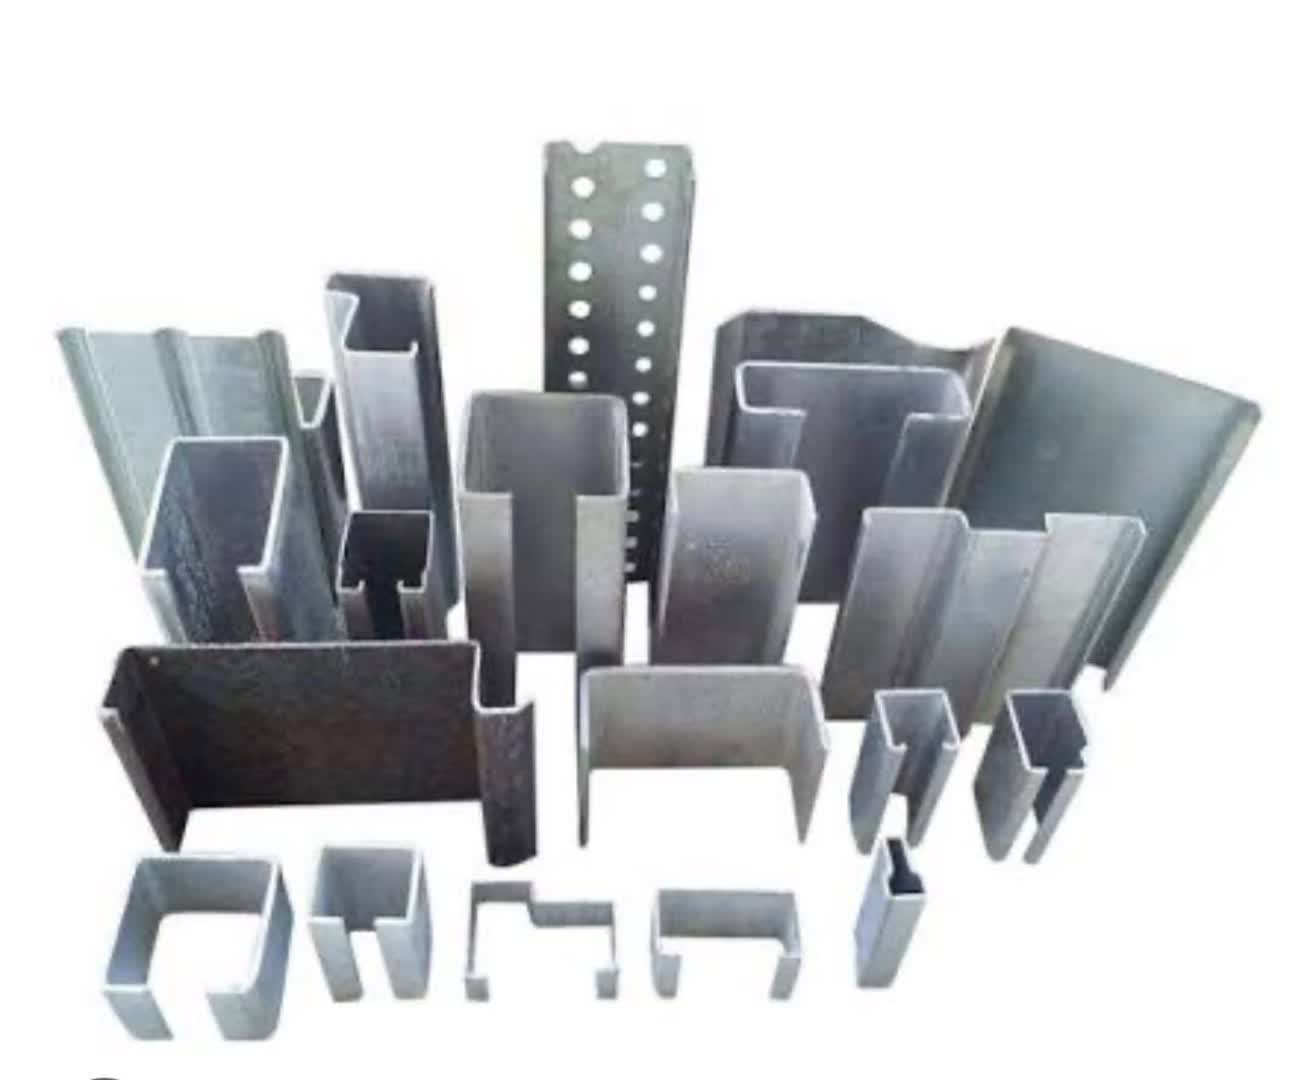
- تولید پروفیلهای ساختمانی (Z ،C و U شکل)
- ورقهای سقفی گالوانیزه و طرحدار (کرکره، ذوزنقه، طرح سفال)
- دیوارهای پیشساخته و ساندویچ پنلها
- گاردریلهای جادهای و پروفیلهای درز انقطاع
- سینی کابل و قابهای درب و پنجره فلزی
بهترین کاربردها برای پرس برک:
- ساخت تابلوهای برق و باکسهای فلزی
- قطعات بدنه ماشینآلات صنعتی و کشاورزی
- فریمها و شاسیهای سفارشی با زوایای متغیر
- خمکاری قطعات ضخیم با طول کوتاه (مانند لچکیها و اتصالات سازهای)
راهنمای چکلیست تصمیمگیری برای مدیران تولید
برای اینکه مشخص کنید برای پروژه فعلی شما رول فرمینگ یا پرس برک کدامیک انتخاب درستی است، به ۵ سوال زیر پاسخ دهید:
- طول قطعات تولیدی چقدر است؟
- بالای ۴ متر ← رول فرمینگ
- زیر ۳ متر ← پرس برک (یا رول فرمینگ در صورت تیراژ بالا)
- تیراژ ماهانه چقدر است؟
- بالای ۱۰,۰۰۰ متر ← رول فرمینگ
- زیر ۲,۰۰۰ متر ← پرس برک
- آیا مقطع قطعه تنوع زیادی دارد؟
- بله، روزانه زوایای مختلف تولید میشود ← پرس برک
- خیر، مقطع استاندارد و ثابت است ← رول فرمینگ
- میزان بودجه اولیه (CapEx) چقدر است؟
- محدود ← پرس برک
- کافی جهت توسعه خط اتوماتیک ← رول فرمینگ
- آیا عملیات جانبی مانند پانچ پیوسته نیاز است؟
- بله، پانچ همزمان در خط الزام است ← رول فرمینگ
سوالات متداول
۱. آیا میتوان روی ورقهای رنگی یا روکشدار از رول فرمینگ استفاده کرد بدون اینکه رنگ آن آسیب ببیند؟
بله. در دستگاههای رول فرمینگ مدرن، غلطکها بهطور دقیق آبکاری کروم سخت شده و پولیش میخورند. این امر سبب میشود کوچکترین خط و خش یا آسیب چشمی روی سطح ورقهای گالوانیزه و رنگی ایجاد نشود.
۲. زمان بازگشت سرمایه (ROI) خرید یک خط رول فرمینگ چقدر است؟
در صورت وجود بازار فروش و تیراژ تولید مناسب، به دلیل سرعت بالای تولید و هزینه پایین نیروی انسانی، زمان بازگشت سرمایه در خطوط رول فرمینگ معمولاً بین ۶ تا ۱۸ ماه برآورد میشود.
۳. برای تغییر ضخامت ورق در رول فرمینگ چه باید کرد؟
در خطوط رول فرمینگ پیشرفته، امکان تنظیم فاصله بین غلطکها (Clearance) به صورت مادیولار یا اتوماتیک وجود دارد. البته محدوده تغییر ضخامت باید در زمان طراحی اولیه قالبها مد نظر قرار گیرد.
جمعبندی و نتیجهگیری
انتخاب بین رول فرمینگ یا پرس برک یک تصمیم سرنوشتساز در استراتژی تولید صنایع فلزی است. پرس برک به عنوان یک ابزار کارگاهی انعطافپذیر، برای تولید سفارشی، قطعات پیچیده کوتاه و تیراژهای پایین ایدهآل است. اما اگر هدف شما ورود به بازارهای بزرگ صنعتی، دستیابی به سرعت بالای تولید، کاهش هزینههای جاری و تولید پیوسته پروفیلهاست، خطوط اتوماتیک رول فرمینگ تنها راهکار اقتصادی و رقابتی خواهند بود.
✨ کیفیت تولید، امضای کار شماست!
ماشین سازی سبحانی با دههها تجربه پیشرو در طراحی و ساخت انواع دستگاههای رولفرمینگ پیشرفته، با بالاترین استانداردهای متالورژی و ماشینکاری دقیق، شریک مطمئن شما در صنعتیسازی خطوط تولید است. ما به شما کمک میکنیم تا با حذف آزمون و خطاهای پرهزینه، بهینهترین خط فرمدهی را متناسب با نیاز بازار خود راهاندازی کنید.